أصبحت أنابيب البولي إيثيلين (PE) معياراً في شبكات الغاز والمياه والصرف الصحي وفي كثير من خطوط البنية التحتية. فهي خفيفة ومقاومة للتآكل ومرنة. ولكي يبقى خط PE محكماً لعقود، هناك عامل حاسم: جودة الوصلات الملحومة. وأهم طريقة لذلك هي اللحام التناكبي بالعنصر الساخن، أو اختصاراً اللحام التناكبي لأنابيب PE.
ما هو اللحام التناكبي لأنابيب PE؟
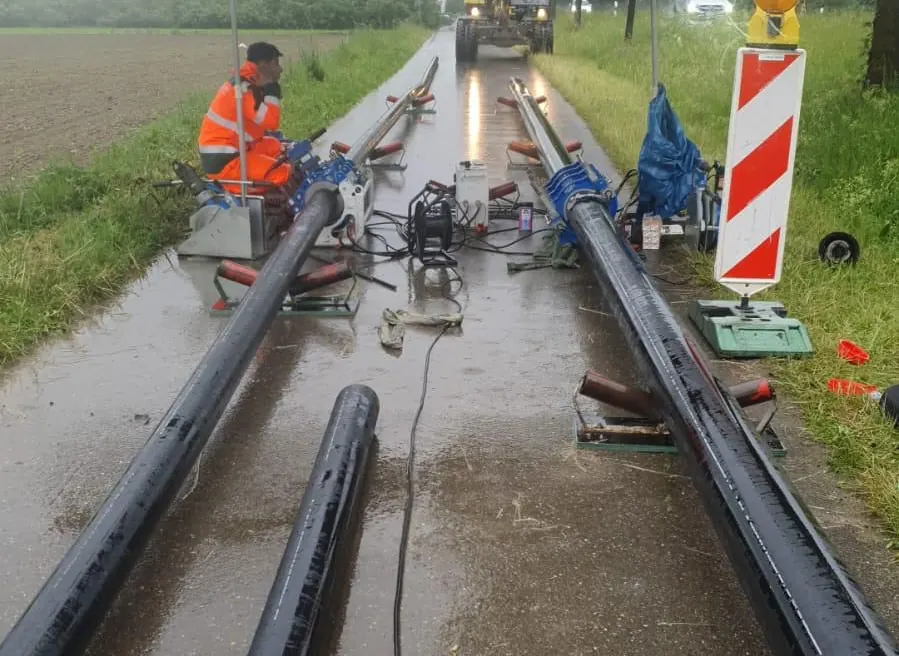
في اللحام التناكبي يُسخَّن طرفا أنبوبين بنفس سماكة الجدار على عنصر تسخين حتى يلين البلاستيك. ثم يُسحب عنصر التسخين ويُضغط الطرفان معاً بضغط محدد، فتلتحم المادة لتصبح كتلة واحدة متجانسة – دون مادة إضافية ودون جُلبة. وعند التنفيذ الصحيح تكون الوصلة بقوة الأنبوب نفسه.
متى يُستخدم اللحام التناكبي؟
تناسب هذه الطريقة بشكل خاص الأقطار المتوسطة والكبيرة والمقاطع الطويلة التي تُوصل بجانب الخندق أو مباشرة على مسار الخط. ويُشترط أن تكون الأنابيب والقطع من مادة قابلة للحام ومتوافقة وبنفس سماكة الجدار. أما في الأقطار الصغيرة أو الأماكن الضيقة أو أعمال الإصلاح فغالباً ما يكون اللحام الكهربائي بالجُلَب الكهربائية الخيار الأفضل.
الخطوات الست
- التحضير: تُثبَّت الأنابيب في آلة اللحام وتُضبط على استقامة واحدة، ثم تُسوّى أطرافها لتتلامس بكامل سطحها. بعد ذلك يُفحص الفراغ والإزاحة ويُحافظ على نظافة سطوح الوصل وجفافها.
- تكوين الحافة: يُضغط طرفا الأنبوب على عنصر التسخين حتى تتشكل حافة صغيرة منتظمة على كامل المحيط.
- التسخين: يُخفَّض الضغط كثيراً لتتغلغل الحرارة في جدار الأنبوب. ويعتمد زمن التسخين على سماكة الجدار ويُؤخذ من جداول الإرشادات أو من بيانات الشركة المصنّعة للآلة والأنابيب.
- التبديل: يُسحب عنصر التسخين ويُقرَّب الطرفان. ويجب أن تتم هذه الخطوة بأسرع ما يمكن حتى لا تبرد سطوح الوصل.
- الوصل: يُرفع ضغط الوصل بشكل منتظم فتتكون الحافة المزدوجة المعروفة.
- التبريد: تبرد الوصلة تحت ضغط الوصل، ولا يجوز تحريكها أو تحميلها خلال هذا الوقت.
تبلغ حرارة عنصر التسخين لمادة PE عادةً نحو 220 درجة مئوية. أما القيم الدقيقة للحرارة والضغط والأزمنة فتعتمد على المادة وقطر الأنبوب والقواعد المعمول بها – وفي ألمانيا أساساً إرشادات DVS 2207-1.
كيف تعرف أن اللحام جيد؟
- حافة مزدوجة منتظمة على كامل المحيط دون شقوق أو مسامات أو شكل غير متساوٍ.
- عدم وجود إزاحة غير مسموح بها بين طرفي الأنبوب.
- محضر لحام كامل يتضمن التاريخ وبيانات الأنبوب والحرارة والضغط والأزمنة واسم اللحّام – وكثيراً ما تسجّله الآلات الحديثة تلقائياً.
- وحسب المشروع فحوصات إضافية، مثل فحص الحافة المقطوعة أو اختبار ضغط الخط.
أسباب الأخطاء الشائعة
معظم الأخطاء لا تحدث في الآلة، بل أثناء التحضير وبسبب ظروف الموقع: سطوح وصل متسخة أو رطبة، رياح وبرد دون خيمة لحام، زمن تبديل طويل، اختلاف سماكة الجدار، أو تحريك الخط أثناء التبريد. لذلك فإن الخبرة والعمل النظيف في الموقع لا يقلان أهمية عن التقنية الصحيحة.
المؤهلات والقواعد
توجد في ألمانيا قواعد معترف بها للحام الأنابيب البلاستيكية، مثل إرشادات DVS 2207-1 للتنفيذ وDVS 2212-1 لاختبار لحّامي البلاستيك. وعند التعاقد على أعمال اللحام يُنصح بطلب محاضر اللحام وشهادات التأهيل والاتفاق مبكراً على متطلبات مشغّل الشبكة.
اللحام التناكبي لأنابيب PE مع WeldPipe
تنفّذ WeldPipe Schweißtechnik من Eggenstein-Leopoldshafen قرب كارلسروه اللحام التناكبي لأنابيب PE لوصلات دائمة ومحكمة ضمن خدماتنا في بناء خطوط الأنابيب. هل تخطط لخط PE أو تحتاج دعماً في موقعك؟ صف لنا مشروعك أو تواصل معنا.