Rohre aus Polyethylen (PE) gehören heute zum Standard in der Gas- und Wasserversorgung, im Abwasserbereich und bei vielen Leitungen im Tiefbau. Sie sind leicht, korrosionsbeständig und flexibel. Damit eine PE-Leitung über Jahrzehnte dicht bleibt, kommt es vor allem auf eines an: die Qualität der Schweißverbindungen. Das wichtigste Verfahren dafür ist das Heizelementstumpfschweißen, kurz PE-Stumpfschweißen.
Was ist PE-Stumpfschweißen?
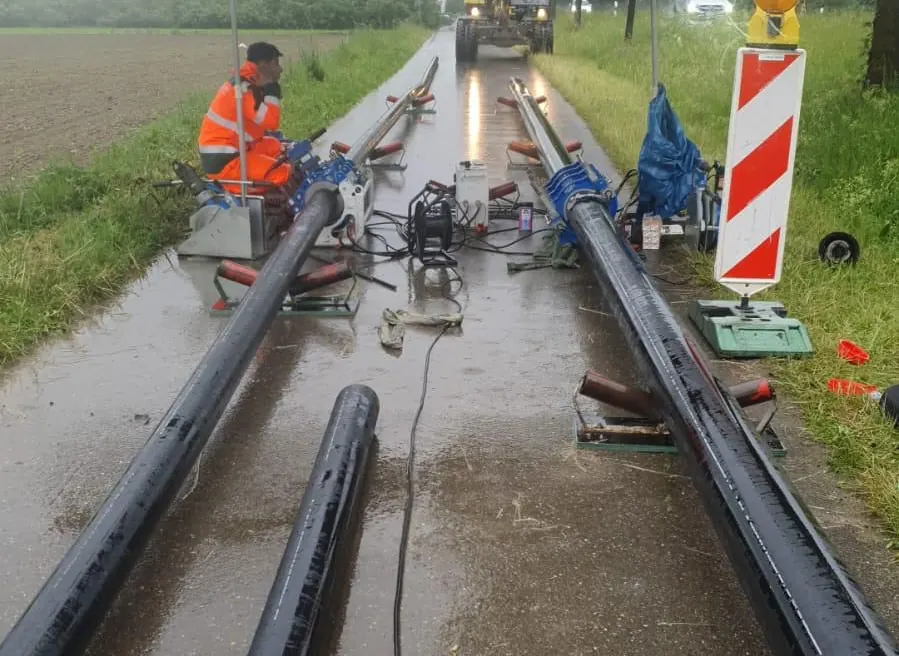
Beim Stumpfschweißen werden zwei Rohrenden mit gleicher Wanddicke an einem beheizten Element erwärmt, bis der Kunststoff plastisch ist. Anschließend wird das Heizelement entfernt und die Rohrenden werden unter definiertem Druck zusammengefügt. Der Werkstoff verbindet sich dabei zu einer homogenen Einheit – ohne Zusatzwerkstoff und ohne Muffe. Richtig ausgeführt ist die Schweißnaht so belastbar wie das Rohr selbst.
Wann wird stumpfgeschweißt?
Das Verfahren eignet sich besonders für mittlere und große Rohrdurchmesser und für lange Leitungsabschnitte, die am Graben oder direkt in der Trasse verbunden werden. Voraussetzung ist, dass Rohre und Formteile aus schweißbar gleichem Werkstoff bestehen und die gleiche Wanddicke haben. Bei kleinen Dimensionen, engen Platzverhältnissen oder Reparaturen ist häufig das Heizwendelschweißen mit Elektroschweißmuffen die bessere Wahl.
Der Ablauf in sechs Schritten
- Vorbereiten: Die Rohre werden in die Schweißmaschine eingespannt und ausgerichtet. Die Stirnflächen werden plangehobelt, damit sie vollflächig aufeinanderliegen. Anschließend werden Spaltmaß und Versatz kontrolliert und die Fügeflächen sauber und trocken gehalten.
- Angleichen: Die Rohrenden werden mit Angleichdruck gegen das Heizelement gedrückt, bis sich rundum ein kleiner, gleichmäßiger Wulst bildet.
- Anwärmen: Der Druck wird stark reduziert. Jetzt dringt die Wärme in die Rohrwand ein. Die Anwärmzeit hängt von der Wanddicke ab und wird den Tabellen der Richtlinie bzw. den Angaben des Maschinen- und Rohrherstellers entnommen.
- Umstellen: Das Heizelement wird herausgenommen und die Rohrenden werden zusammengefahren. Dieser Schritt muss so schnell wie möglich gehen, damit die Fügeflächen nicht abkühlen.
- Fügen: Der Fügedruck wird gleichmäßig aufgebaut. Dabei entsteht der typische Doppelwulst.
- Abkühlen: Die Verbindung kühlt unter Fügedruck ab und darf in dieser Zeit weder bewegt noch belastet werden.
Die Temperatur des Heizelements liegt bei PE typischerweise im Bereich um 220 °C. Die genauen Werte für Temperatur, Drücke und Zeiten ergeben sich aus Werkstoff, Rohrdimension und den geltenden Vorgaben – in Deutschland vor allem aus der Richtlinie DVS 2207-1.
Woran erkennt man eine gute Schweißnaht?
- Ein gleichmäßiger Doppelwulst rundum, ohne Kerben, Poren oder einseitige Ausbildung.
- Kein unzulässiger Versatz zwischen den Rohrenden.
- Ein vollständiges Schweißprotokoll mit Datum, Rohrdaten, Temperatur, Drücken, Zeiten und Name des Schweißers – bei modernen Maschinen oft automatisch aufgezeichnet.
- Je nach Projekt zusätzliche Prüfungen, zum Beispiel die Kontrolle des abgetrennten Wulstes oder eine Druckprüfung der Leitung.
Typische Fehlerquellen
Die meisten Fehler entstehen nicht in der Maschine, sondern bei der Vorbereitung und durch Umgebungsbedingungen: verschmutzte oder feuchte Fügeflächen, Wind und Kälte ohne Schweißzelt, zu lange Umstellzeiten, unterschiedliche Wanddicken oder Bewegung der Leitung während der Abkühlung. Erfahrung und sauberes Arbeiten auf der Baustelle sind deshalb genauso wichtig wie die richtige Technik.
Qualifikation und Regelwerke
Für das Schweißen von Kunststoffrohren gibt es in Deutschland anerkannte Regelwerke, etwa die DVS-Richtlinie 2207-1 für die Ausführung und DVS 2212-1 für die Prüfung von Kunststoffschweißern. Bei der Vergabe von Schweißarbeiten lohnt es sich, nach Schweißprotokollen und Qualifikationsnachweisen zu fragen und die Anforderungen des Netzbetreibers früh abzustimmen.
PE-Stumpfschweißen mit WeldPipe
WeldPipe Schweißtechnik aus Eggenstein-Leopoldshafen bei Karlsruhe führt PE-Stumpfschweißungen für dauerhafte und dichte Verbindungen aus – als Teil unserer Leistungen im Rohrleitungsbau. Sie planen eine PE-Leitung oder brauchen Unterstützung auf Ihrer Baustelle? Beschreiben Sie uns Ihr Projekt oder nehmen Sie Kontakt auf.